
Hydraulische Hochleistungsschere: Kapazitäten, Typen und Kaufratgeber
Auswahl der Ausrüstung · Plattenherstellung
Hochleistungs-Hydraulikschermaschinen: Gebaut für dicke Bleche
Zahlen zur Tonnage sagen weniger aus als Rahmensteifigkeit, Rechengeometrie und Blattspaltkontrolle. Hier erfahren Sie, was eine leichte Schere tatsächlich von einer Maschine unterscheidet, die Sie jahrzehntelang betreiben können.
Eine Werkstatt, die einen Auftrag für 16 mm Weichstahlblech übernimmt, lernt das schnell. Die Schwingbalkenschere, mit der 6-mm-Bleche bearbeitet wurden, fängt an zu klappern, die Schnittkante rollt um und die Klinge biegt sich gerade so weit ab, dass jedes Blech leicht trapezförmig wird. Die Maschine ist nicht kaputt; Es erledigt eine Aufgabe, für die seine Architektur nie konzipiert wurde. Eine hydraulische Hochleistungsschere ist genau für diese Art von Arbeit gebaut – Blechstärken von etwa 10 mm bis zu 25 mm und mehr – und die Kaufentscheidung sollte mit dem Material beginnen, das Sie täglich schneiden, und nicht mit der Preisliste.
Was macht eine Schermaschine eigentlich zu „Heavy Duty“?
Der Satz setzt sich bei leichten Maschinen schnell durch, daher ist es hilfreich, eher auf die Technik als auf den Aufkleber zu achten. Vier Elemente unterscheiden eine echte Blechschere von einer übermütigen Blechbearbeitungsmaschine.
Rahmenstruktur. Beim Schneiden dicker Bleche werden große seitliche Kräfte auf das Untermesser, das Bett und die Seitenrahmen ausgeübt. Hochleistungsscheren verwenden vorgespannte, vollständig geschweißte Stahlrahmen, die in einer Aufspannung bearbeitet werden, sodass die Klingenhalterung über viele Jahre hinweg parallel bleibt. Das Rahmengewicht ist keine Eitelkeitszahl; Es ist der Unterschied zwischen einer konstanten Schnittlinie und einem Rahmen, der sich in einem flachen Bogen biegt.
Klingenbewegung und Rechen. Das Obermesser ist geneigt, so dass jeweils nur ein kurzes Segment eingreift. Bei leichteren Maschinen bleibt der Spanwinkel fest; Bei Hochleistungsmodellen können Sie es anpassen. Ein höherer Spanwinkel verringert die Schnittkraft bei dicken Blechen, während ein niedrigerer Spanwinkel die Kanten dünner Bleche gerade hält – eine der am wenigsten diskutierten und nützlichsten Steuerungen an einer modernen Schere.
Hydraulische Niederhalter. Eine Platte über 10 mm ist steif genug, um sich während des Hubs anzuheben, und wenn sie sich anhebt, wandert der Schnitt. Mehrere hydraulische Spannzylinder drücken das Werkstück während des gesamten Zyklus gegen den Tisch, wobei ihre Spannkraft ebenso entscheidend ist wie die Tonnage des Hauptzylinders.
Kontrolle des Blattspalts. Der Spalt zwischen Ober- und Untermesser bestimmt die Gratgröße und die Kantengeradheit. Hochleistungsmaschinen bieten einen präzisen, einstellbaren Spalt, anstatt sich auf Unterlegscheiben und Vermutungen zu verlassen – typischerweise 5 bis 10 Prozent der Materialstärke. Auch der Hydraulikkreislauf, der alles antreibt, verdient besondere Aufmerksamkeit; Die Art und Weise, wie sich der Druck aufbaut, die Zylinder synchronisiert und sich zwischen den Hüben erholt, bestimmt, wie sich die Maschine in einer geschäftigen Schicht anfühlt. Die Technische Merkmale des Hydrauliksystems in einer CNC-Schneidemaschine erläutern Sie dies genauer.
Eine Hochleistungsschere verdient ihren Namen in der zweiten Schichthälfte, wenn der Rahmen aufgewärmt ist, das Öl Betriebstemperatur erreicht hat und die Klinge immer noch im gleichen Winkel auf die Platte trifft wie beim ersten Schnitt am Morgen.
Guillotine oder Schwenkbalken: zwei Architekturen für unterschiedliche Arbeiten
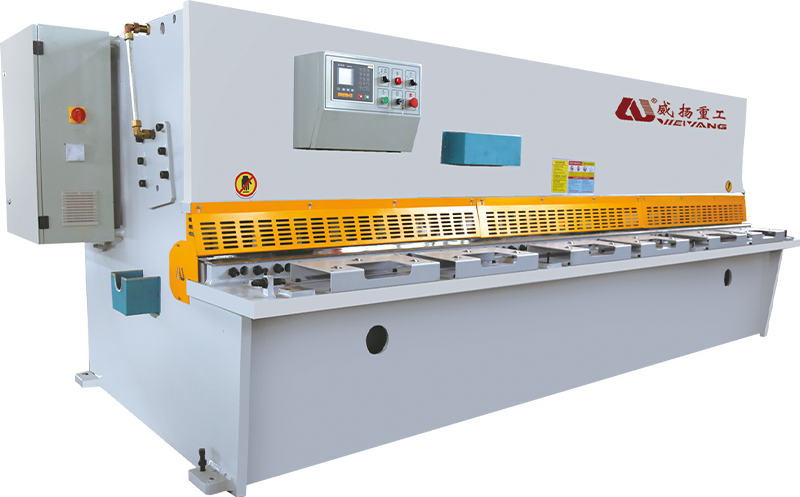
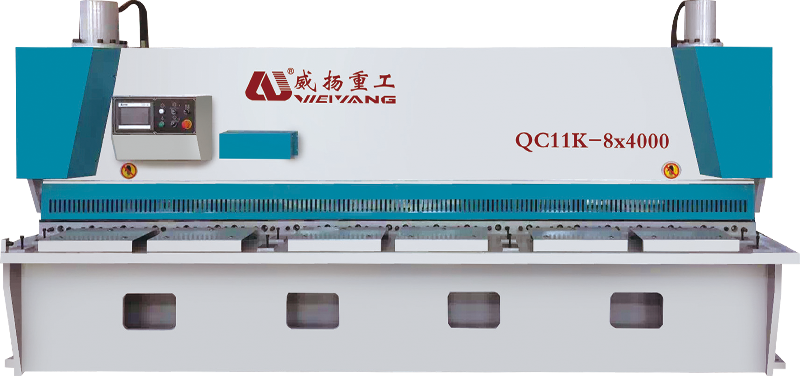
Die meisten Hochleistungs-Hydraulikscheren lassen sich in eine von zwei Kategorien einteilen. Eine hydraulische Guillotine – oft auch Torschere genannt – treibt die Klinge in einer geraden vertikalen Bahn nach unten. Bei einer Pendelbalkenschere ist das Obermesser an schwenkbaren Armen montiert, sodass es während des Hubs einem leichten Bogen folgt. Keiner der Typen ist allgemein besser; Die Entscheidung hängt von dem Dickenbereich ab, der in Ihrem Betrieb vorherrscht.
Da die Guillotine-Klinge senkrecht zum Tisch bleibt, erzeugt sie sauberere, vorhersehbarere Schnitte bei dickem Material und die Geometrie hält auch wiederholten starken Schlägen stand. Dies ist die Architektur, die für 13 bis 25 mm dicke Bleche, Baustahlarbeiten und alle Vorgänge spezifiziert ist, bei denen die Kantenqualität wichtiger ist als die Zyklusgeschwindigkeit. Die Maschine ist schwerer, größer und teurer in der Installation – aber dieses Gewicht kommt Ihnen bei jedem Schnitt zugute.
Im Gegensatz dazu haben Schwenkbalkenscheren weniger bewegliche Teile und eine viel kleinere Stellfläche. Sie arbeiten schneller bei dünnen und mittleren Blechen und eignen sich daher hervorragend für Produktionsbetriebe, die bis zu 10 oder 12 mm schneiden. Der Klingenweg ist eher ein Bogen als eine echte vertikale Linie, sodass die Kantengeometrie auf sehr dicken Platten etwas weniger nachsichtig ist. Wenn Ihr Dickenbereich selten 12 mm überschreitet, ist möglicherweise eine gut gebaute Hochleistungs-Schwenkbalkenschere alles, was Sie brauchen.
| Rücksichtnahme | Guillotine (Gatterschere) | Schwenkbalkenschere |
|---|---|---|
| Klingenpfad | Gerade vertikale Bewegung | Drehbarer Bogen |
| Typischer Schwerlastbereich | 13–25 mm und mehr | 4–13 mm |
| Kantenqualität auf dickem Blech | Ausgezeichnet, stabil | Gut bis ca. 10–12 mm |
| Rahmen und Stellfläche | Schwerer, größer | Kompakt, leichter |
| Am besten geeignet für | Baustahl, Plattenherstellung | Blech, leichte und mittlere Produktion |
| Hydraulische Komplexität | Mehr Zylinder, tieferes Bett | Einfachere Schaltung |
Die Spezifikationen, die darüber entscheiden, ob die Maschine hält
Eine mit „20 mm × 2500 mm“ beworbene Maschine kann im Dauerbetrieb trotzdem scheitern, weil das Typenschild einen Idealschnitt beschreibt, nicht der Rand dahinter. Achten Sie beim Vergleich von Hochleistungs-Hydraulikscheren auf die folgenden Zahlen und Mechanismen.
- Schnittstärke und -länge. Ordnen Sie die Bewertung Ihrem am häufigsten verwendeten Material zu, nicht der gelegentlichen dicken Platte. Eine 16×2500-Maschine leistet in einer Werkstatt, die auf 10–16 mm-Platten arbeitet, weitaus bessere Dienste als eine übergroße 25×3000-Maschine, die meist mit 10 mm arbeitet.
- Spanwinkelbereich. Mit dem variablen Rechen, typischerweise etwa 0,5° bis 2,5°, können Sie den Rechen für dünne Bleche absenken und für schwere Bleche anheben – dadurch wird der Nutzbereich der Maschine erheblich erweitert.
- Einstellung des Sägeblattspalts. Unabhängige, mikroeinstellbare Einstellungen mit klaren Anzeigen bedeuten schnellere Umstellungen und eine konsistente Gratkontrolle von Charge zu Charge.
- Schläge pro Minute. Hochleistungsmaschinen führen üblicherweise 8 bis 20 Hübe pro Minute aus. Der tatsächliche Durchsatz hängt mehr von der Schnittlänge und der Plattendicke als von der Schlagzeilenzahl ab.
- Motorleistung und Hydraulikdruck. Überprüfen Sie die Motorleistung und den Betriebsdruck des Systems und stellen Sie sicher, dass der Ölkühler für den Dauerbetrieb und nicht für den gelegentlichen Betrieb ausgelegt ist.
- Hinteranschlagbereich. Ein programmierbarer Hinteranschlag mit einer Wiederholgenauigkeit von etwa ±0,5 mm verwandelt eine manuelle Schere in eine Produktionsschneidestation.
- Klingenmaterial und Kanten. Hochwertige Klingen mit vier nutzbaren Schneidkanten reduzieren die Werkzeugkosten und sorgen für eine vorhersehbare Verschleißlebensdauer.
Beobachten Sie die Lücke zwischen der angegebenen und der kontinuierlichen Kapazität. Eine Schere, die für 25 mm Weichstahl ausgelegt ist, hält die engen Toleranzen auf 20 mm Blech nicht ein, wenn sie eine Acht-Stunden-Schicht ohne Pause durchläuft. Fragen Sie vor der Unterzeichnung nach dem Rahmengewicht, der Ölkühlkapazität und der empfohlenen Einschaltdauer.
Ein realistischer Abnahmetest: Schneiden Sie 20 mm Weichstahl über die gesamte Bettlänge, messen Sie die Kantengeradheit und die Grathöhe, wiederholen Sie den Vorgang mindestens fünfzig Mal und beobachten Sie die Hydrauliköltemperatur während des gesamten Laufs. Stabile Geometrie in der zweiten Testhälfte beweist mehr als jede Prospektkurve.
Wo schwere hydraulische Scheren ihren Lebensunterhalt verdienen
Sobald die Maschine das Material verarbeiten kann, stellt sich die eigentliche Frage, was sie für die gesamte Produktionslinie leistet. Im Maschinenbau schneiden schwere Scheren Rahmenplatten, Grundplatten und Strukturbauteile in Losgrößen – ein Muster, das sich in der Produktion immer wieder zeigt Fallstudie zur Maschinenindustrie . Stahl-Servicezentren verwenden dieselbe Maschine, um Bleche zu verkaufsfähigen Rohlingen zu verarbeiten, während metallurgische Betriebe Scheren direkt in Blechvorbereitungslinien platzieren.
Flugzeugbauer schneiden Strukturrohlinge aus Aluminium und hochfesten Legierungen, wobei eine gleichbleibende Kantenqualität die Bearbeitungszeit nachgelagert reduziert. Sogar Edelstahlmöbel, Schaltschränke und architektonische Metallarbeiten sind vor dem Falten und Schweißen auf eine exakt rechtwinklige Kante angewiesen. In jeder dieser Einstellungen ist die Hochleistungsschere normalerweise die schnellste Möglichkeit, eine Platte in einen präzisen Rohling zu verwandeln – vorausgesetzt, die Klinge, die Niederhalter und der Spanwinkel wurden für das spezifische Material eingestellt.
Betreiben eines Hochleistungsscherenbrunnens: Spalt, Rechen und Wartung
Der Kauf der richtigen Maschine ist nur der erste Schritt; Tägliche Einstellungen entscheiden darüber, wie gut die Teile aussehen. Bei unlegiertem Stahl sollte der Klingenspalt bei etwa 5 bis 10 Prozent der Blechdicke beginnen – etwa 0,8 mm bei 10 mm-Blech – und dann je nach Gratrichtung und Kantenbeschaffenheit feinabgestimmt werden. Halten Sie den Spanwinkel so niedrig wie möglich und schneiden Sie dennoch sauber: Ein hoher Spanwinkel verringert die Schnittkraft, verformt aber auch die Kanten dünner Bleche stärker.
Faustregel für den Klingenabstand. Beginnen Sie fest und öffnen Sie den Spalt leicht, bis der Grat entlang des Schnitts gleichmäßig ist. Ein gleichmäßiger Grat über die gesamte Länge ist ein besserer täglicher Indikator als ein Mikrometerwert an einer kalten Maschine.
Die Qualität von Hydraulikölen verdient ständige Aufmerksamkeit. Eine starke Scherung bringt seinen Kreislauf über eine lange Schicht auf Temperatur; Überhitztes Öl verliert an Viskosität, Schnitte werden ungleichmäßig und Dichtungen altern schneller. Überprüfen Sie Ölstand, Filterung und Betriebstemperatur nach einem festen Zeitplan, nicht erst, wenn ein Problem auftritt.
Sicherheit ist Teil des Produktionsplans. Diese Maschinen speichern eine große Menge Energie im Hydrospeicher. Vordere und hintere Schutzvorrichtungen, Zweihandbedienung und verriegelte Bedienelemente sollten Standard sein, und die Wartung von Schild oder Rahmen muss immer mit gesperrter Hydraulik und abgestütztem Schild beginnen.
Bei der Wahl einer leistungsstarken hydraulischen Schermaschine kommt es darauf an, die Architektur an die Blechdicke anzupassen, die Sie tatsächlich verarbeiten. Rahmensteifigkeit, variabler Neigungswinkel, hydraulische Niederhaltekraft und Steuerung des Blattspalts sind weitaus wichtiger als ein einprägsames Typenschild. Beginnen Sie mit Ihrem dicksten regulären Material, führen Sie einen Abnahmetest durch und achten Sie genau darauf, wie sich die Maschine nach einer Stunde ununterbrochenem Schneiden verhält. Wenn Sie das tun, wird die Schere ganz leise zu einer der zuverlässigsten Maschinen auf dem Boden.
Verwandtes Produkt
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Stadt Chengdong, Stadt Hai'an, Provinz Jiangsu, China.
Urheberrecht © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle Rechte vorbehalten.
