
Automatische hydraulische Schermaschinen: Typen, Spezifikationen und Auswahlhilfe
Dieser Wandel ist dort am wichtigsten, wo Scheren an der Spitze einer Produktionslinie steht – im Maschinenbau, in der Metallurgie, in Blechbearbeitungsbetrieben für die Luftfahrt und in Umformabteilungen der Leichtindustrie. Die praktische Frage für die meisten Käufer ist nicht, ob Automatisierung hilft; Es kommt darauf an, welches Maschinenlayout, welcher Spezifikationssatz und welches Steuerungspaket zum tatsächlich geschnittenen Material passen.
Wie eine automatische hydraulische Schere tatsächlich funktioniert
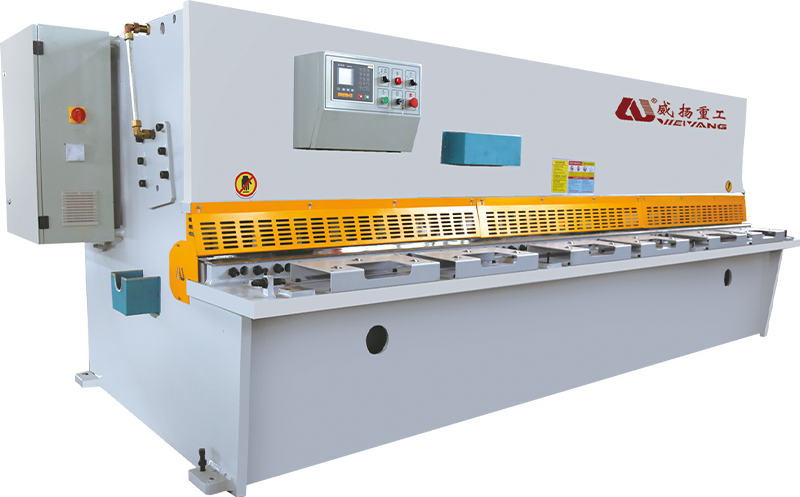
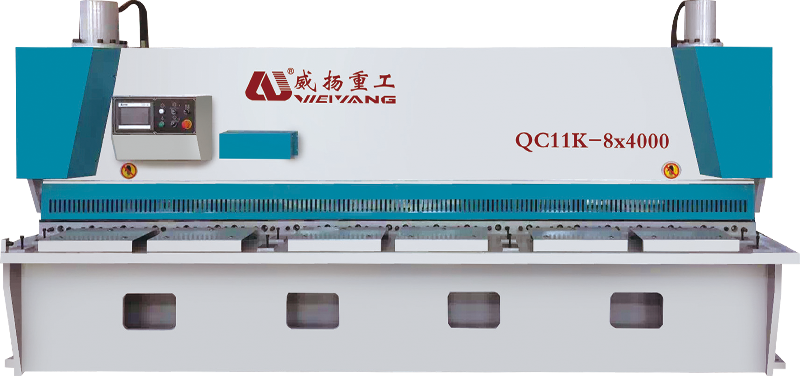
Das Funktionsprinzip ist unkompliziert. Hydraulikzylinder treiben den Oberbalken nach unten, und das an diesem Balken montierte Messer kreuzt ein festes Untermesser und sorgt so für eine saubere Trennung entlang der Schnittlinie. Die Schneidkraft entsteht durch den Öldruck und nicht durch den Schwungradimpuls, weshalb eine hydraulische Schere auch am unteren Ende des Hubs kontrollierbar bleibt.
Im automatischen Teil geht es um Kontrolle. Eine CNC-Steuerung positioniert den Hinteranschlag, bewegt den Balken und stellt den Klingenabstand und den Spanwinkel anhand eines gespeicherten Programms ein. Bei einer manuellen Schere handelt es sich dabei jeweils um eine separate Einrichtungsaufgabe. Bei einer automatischen Maschine wählt der Bediener ein Programm aus und die Maschine bereitet sich vor. Das hydraulische System verdient ebenso viel Aufmerksamkeit wie das Schild, denn das Technisches Verhalten des Hydrauliksystems in einer CNC-Schneidemaschine wirkt sich direkt auf die Zyklusgeschwindigkeit, die Schnittqualität und die Langzeitzuverlässigkeit aus.
Guillotine oder Swing Beam: Wählen Sie zuerst das Layout
Automatische hydraulische Scheren basieren auf zwei grundlegenden mechanischen Anordnungen und sind nicht austauschbar. Jedes Layout passt zu einem anderen Produktionsprofil.
- Guillotine-Schere Bewegen Sie das Obermesser parallel zum Untermesser gerade nach unten. Der starre Rahmen verhindert Durchbiegungen, der Sägeblattweg bleibt senkrecht und die Maschine sorgt für eine bessere Kantengenauigkeit bei Grobblech. Wählen Sie dieses Layout, wenn Ihr typisches Material länger als 10 mm ist oder wenn gerade Schnittkanten unbedingt erforderlich sind.
- Schwenkbalkenschere Drehen Sie das Obermesser um einen Drehpunkt, wodurch die erforderliche Schnittkraft verringert und der Rahmen vereinfacht wird. Sie sind leichter und kompakter und eignen sich sehr gut für Weichstahl von 0,5 mm bis etwa 8–10 mm – dem gebräuchlichsten Scherbereich in der allgemeinen Fertigung.
Eine nützliche Faustregel: Wenn die meisten Ihrer Arbeiten weniger als 8 mm betragen, bietet eine Schwenkbalkenmaschine in der Regel das beste Verhältnis zwischen Preis, Geschwindigkeit und Werkstattfläche. Wenn Sie regelmäßig 10 mm und mehr schneiden, rechtfertigt die steifere Anschnittkonstruktion die höheren Kapitalkosten.
Sechs Spezifikationen, die über die Maschinenleistung entscheiden
Eine Broschüre listet viele Zahlen auf. Sechs davon verraten Ihnen, ob die Schere zu der Arbeit passt, die Sie tatsächlich schneiden.
| Spezifikation | Typischer Bereich | Auswirkungen auf die Produktion |
|---|---|---|
| Maximale Schnittstärke | 4–25 mm (Baustahl) | Bestimmt die Rahmengröße, die Pumpenleistung und den Schaufelspaltbereich |
| Schnittlänge | 2.500–6.000 mm | Definiert das größte Blatt, das Sie in einem Durchgang verarbeiten können |
| Hub und Genauigkeit des Hinteranschlags | 500–800 mm; ±0,05–0,1 mm | Steuert die Wiederholbarkeit der Abmessungen über Chargen hinweg |
| Spanwinkel | 0,5°–2,5° | Der geringere Spanwinkel verringert die Teileverformung. Höherer Spanwinkel schneidet dickeres Blech |
| Einstellung des Klingenspiels | CNC-automatisch (ca. 5–10 % der Blechdicke) | Verbessert die Kantenqualität und verlängert die Lebensdauer der Klinge |
| Schnittgeschwindigkeit | 6–18 Hübe pro Minute | Legt das Tempo von Stapelschneidelinien fest |
Die Beziehungen sind wichtiger als die Zahlen. Die Schnittstärke bestimmt die Kosten für Rahmen und Hydraulik. Spanwinkel und Klingenabstand sind die beiden Einstellungen, die aus einem durchschnittlichen Schnitt einen sauberen Schnitt machen. Die Genauigkeit des Hinteranschlags entscheidet darüber, ob fertige Teile über eine lange Charge hinweg auseinanderdriften. Eine Maschine, die bei diesen drei Paaren – Stärke, Geometrie, Positionierung – gut punktet, ist diejenige, die auch in fünfzehn Jahren noch auf dem Boden stehen wird.
Was erfahrene Käufer vor der Unterzeichnung prüfen
Eine Maschine kann im Ausstellungsraum überzeugend aussehen, aber auch nach sechs Wochen Zweischichtbetrieb enttäuschen. Erfahrene Käufer schauen über den Lack hinaus und prüfen vier Bereiche.
- Rahmensteifigkeit. Der Rahmen biegt sich, wenn die Klinge über die gesamte Schnittlänge Kraft ausübt. Ein geschweißter Rahmen mit dicken Seitenplatten und geeigneter Spannungsentlastung hält die Durchbiegung so gering, dass die Klinge parallel zum Bett bleibt. Ein leichter Rahmen macht sich durch schlechte Parallelität und vorzeitigen Sägeblattverschleiß bemerkbar.
- Hydraulikkomponenten und Kühlung. Die Pumpe, Ventile und Zylinderdichtungen definieren den Muskel der Maschine. Für den Dauerbetrieb ist eine Hydraulikölkühlung nicht optional; Heißes Öl verändert das Schneidverhalten und beschleunigt den Dichtungsverschleiß.
- CNC-Steuerung und Programmierung. Die Steuerung soll Materialprogramme speichern und einfach aufrufbar machen. Ein Praxistest: Kann der Bediener eine neue Charge anlegen, ohne ein Handbuch zu öffnen?
- Klingenmaterial und Klingenspaltmechanismus. Die Qualität des Klingenstahls zeigt sich in den Schleifintervallen. Eine CNC-Einstellung des Sägeblattspalts sorgt dafür, dass der Spalt auf dem richtigen Prozentsatz der Plattendicke bleibt, was den direktesten Einfluss auf die Gratbildung und die Kantenqualität hat.
Früher dauerte die Positionierung, Anpassung und Bestätigung zwischen den Schnitten Minuten. Bei einer automatischen hydraulischen Schere dauert es nur wenige Sekunden – und daraus resultiert tatsächlich der Produktivitätsgewinn.
Sicherheit und Support runden die Liste ab. CE-konforme Absicherungen, Lichtvorhänge, ein Not-Aus-System und die Inbetriebnahme durch geschulte Techniker gehören nicht zum Zubehör. Eine Schermaschine erzeugt genug Kraft, um dicken Stahl in weniger als einer Sekunde zu durchschneiden; Es verdient am Tag der Installation den gleichen Respekt wie in der Produktion.
Wo sich die automatische Scherung am schnellsten amortisiert
Die Amortisation erfolgt am schnellsten in Betrieben, die dieselben Materialfamilien in wiederholten Chargen schneiden. In Maschinenbau Beispielsweise führt eine Schere Rohlinge den Biege-, Schweiß- und Endbearbeitungsstationen zu; Wenn ein Leerzeichen falsch ist, zahlt jede nachgelagerte Station für den Fehler. Die automatische Positionierung beseitigt die häufigste Fehlerquelle – die manuelle Einrichtung zwischen Chargen.
Die gleiche Logik gilt in metallurgischen Betrieben und Luftfahrtblechabteilungen, wo Kantenqualität und Maßhaltigkeit explizite Anforderungen sind. In der Leichtindustrie – Regale, Paneele, Gehäuse – zeigt sich der Nutzen als Leistung pro Schicht.
Wenn die automatische Positionierung 15 bis 20 Sekunden pro Schnitt einspart, spart eine Linie, die 200 Zuschnitte pro Tag schneidet, mehr als eine Stunde Bedienerzeit ein. Bei zwei Schichten bedeutet das jeden Tag mehr Kapazität.
Auch Materialeinsparungen treten auf. Ein richtig auf die Materialstärke eingestellter Klingenspalt führt zu einer gratfreien Kante, was weniger Schleifdurchgänge, weniger Ausschussteile und eine länger scharfe Klinge bedeutet. Diese Einsparungen sind geringer als die Arbeitsersparnis, sie summieren sich jedoch bei jedem Schnitt, den die Maschine ausführt.
Eine automatische Schere auf lange Sicht präzise halten
Eine automatische hydraulische Schere ist keine wartungsfreie Maschine; Es handelt sich um eine Maschine, deren Wartung einfacher zu planen ist. Drei Gewohnheiten schützen die Investition.
- Überprüfen Sie den Klingenabstand jedes Mal, wenn Sie die Materialstärke ändern. Der richtige Abstand beträgt etwa 5 bis 10 Prozent der Plattendicke; Ein zu großer Spalt führt zu einer Rollkante und starken Graten.
- Sorgen Sie dafür, dass das Hydrauliköl den richtigen Stand, die richtige Temperatur und die richtige Sauberkeit aufweist. Verunreinigtes Öl ist die häufigste Ursache für eine träge Bewegung des Strahls und eine inkonsistente Schnittkraft.
- Kalibrieren Sie den Hinteranschlag in regelmäßigen Abständen. Selbst eine kleine Abweichung verwandelt eine Spezifikation von ±0,1 mm in einen Nacharbeitsgenerator.
Die Klinge reißt statt zu schneiden, die Schneide rollt und der Geräuschpegel steigt. Ohne Korrektur bilden sich an der Klinge Mikrosplitter und der Spaltmechanismus verschleißt ungleichmäßig.
Und eine Regel ändert sich nie: Halten Sie Ihre Hände vom Schneidbereich fern. Der Bediener ist nicht Teil des Maschinenzyklus – das ist der Sinn der Automatisierung.
Selbst eine kleine hydraulische Schere erzeugt Dutzende Tonnen Schnittkraft. Lichtvorhänge, Zweihandsteuerungen und mechanische Schutzvorrichtungen werden aus einem Grund installiert: Sie sind die einzigen Dinge, die schneller sind als der Strahl.
Treffen Sie die Entscheidung, die zu Ihrem Boden passt
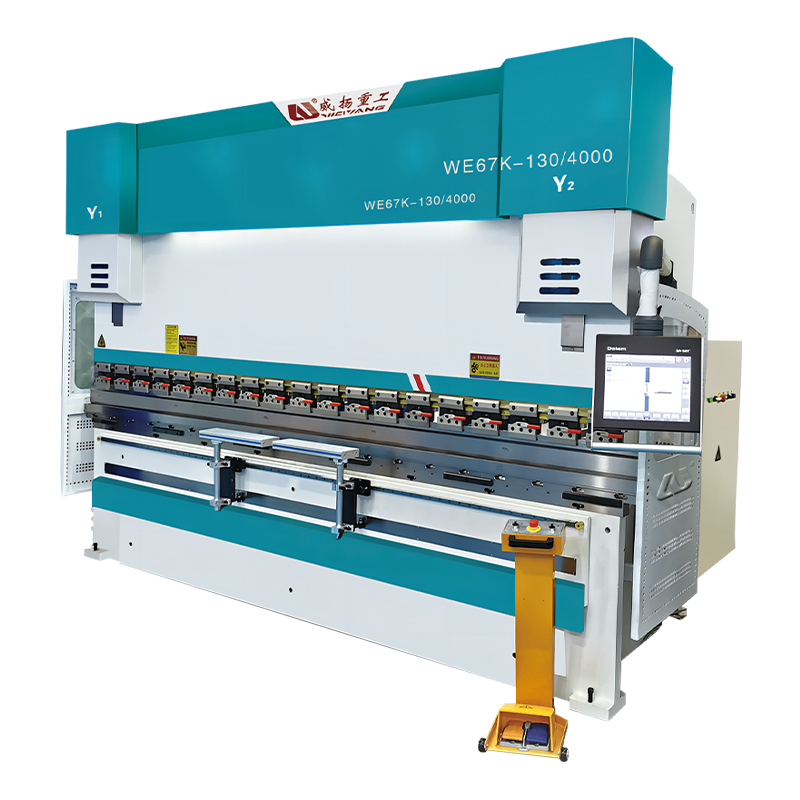
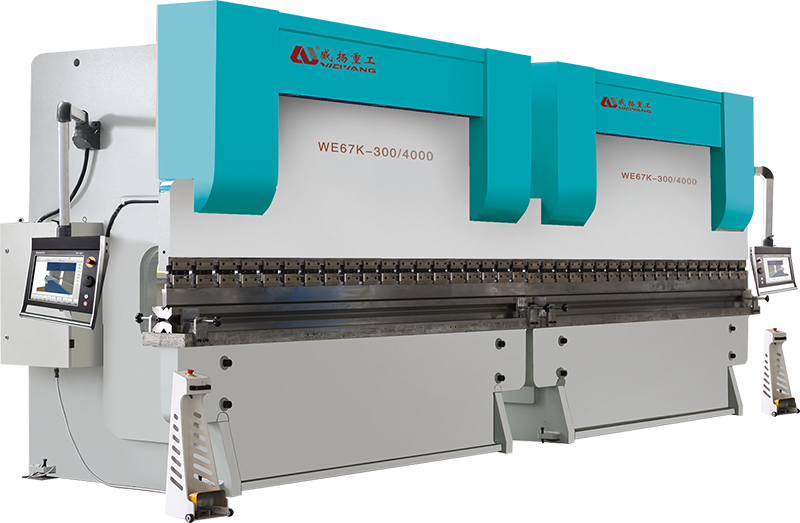
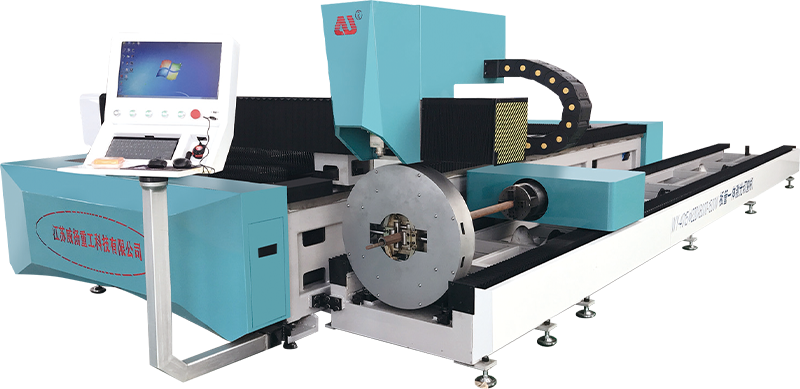
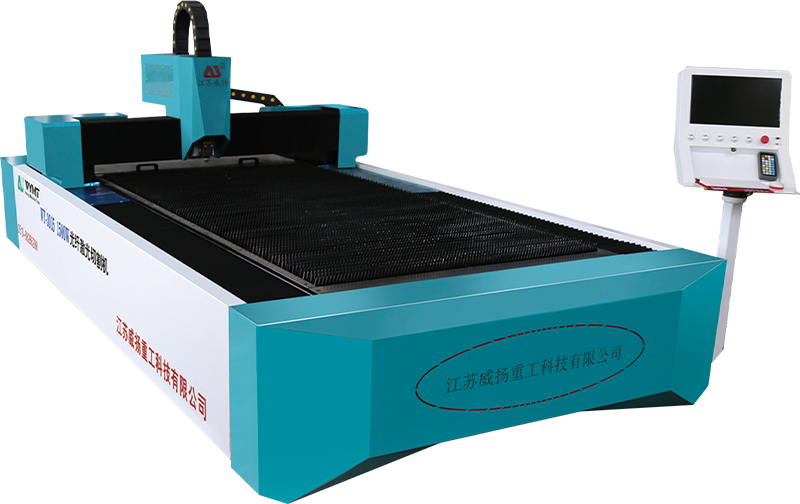
Eine automatische hydraulische Schermaschine verdient ihren Platz, wenn Durchsatz, Wiederholgenauigkeit und Bedienerunabhängigkeit wichtiger sind als der geringstmögliche Anschaffungspreis. Beginnen Sie mit dem Layout – Schwenkbalken für mittlere Bleche, Torschere für schwerere Bleche. Vergleichen Sie die sechs Spezifikationen mit dem Materialbereich, den Sie tatsächlich verarbeiten. Überprüfen Sie den Rahmen, die Hydraulik, die Steuerung und den Klingenmechanismus mit der gleichen Sorgfalt, die Sie einer Abkantpresse oder einem Laserschneider zukommen lassen würden. Und betrachten Sie Sicherheit als Teil des Maschinendesigns und nicht als zusätzlichen Kostenfaktor.
Wenn Ihr Betrieb mehr als ein paar Dutzend Rohlinge pro Tag schneidet und dieselben Teilefamilien wiederholt, ist Automatisierung kein Luxus. Wählen Sie die Maschine, die ihre Toleranzen über eine gesamte Charge hinweg beibehält – der Unterschied in den Maschinenkosten wird oft durch die Lebensdauer der Klingen und durch Ausschussteile innerhalb des ersten Jahres ausgeglichen.
Verwandtes Produkt
-
 +86-13813747229
-
 [email protected]
-
 Nr. 22 Haifang Avenue, Stadt Chengdong, Stadt Hai'an, Provinz Jiangsu, China.
Urheberrecht © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Alle Rechte vorbehalten.
